
TL;DR Nie ma jednego frezu do zrogowaceń. Dobór zależy od materiału, kształtu, gradacji i zadania. Do grubej skóry startujesz frezem diamentowym o grubym lub extra grubym ziarnie, a do wykończenia potrzebujesz osobnego frezu drobnego. Chwyt 2,35 mm to standard, ale zgodność wymaga sprawdzenia mocowania, długości i limitu RPM rękojeści. Limit RPM instrumentu to nie to samo co ustawienie robocze. Średnica główki zmienia warunki pracy, ale sama nie wyznacza obrotów. Pielęgnacja i brak bicia decydują o żywotności frezu oraz łożysk mikrosilnika.
Frezarka bez frezu jest jak samochód bez kół. Samo narzędzie nie pracuje jednak w izolacji: o tym, czy opracowanie zrogowaceń przebiega kontrolowanie i powtarzalnie, decyduje zgodność frezu z rękojeścią, materiałem i konkretnym etapem pracy. W praktyce gabinetu najczęstszym problemem nie jest brak frezów, ale brak jednej, spójnej logiki doboru. Poniższy poradnik prowadzi przez pełną ścieżkę: zadanie, materiał, kształt, gradacja, średnica i chwyt, obroty oraz kompatybilność z frezarką. Yuki, jako polski producent frezarek z serii V30, V300, V400 i MP400 oraz dystrybutor frezów KOMET MEDICAL, traktuje ten dobór jako doradztwo techniczno-zakupowe, a nie instrukcję zabiegu.
Frez do zrogowaceń — jak dobrać go w 7 krokach
Zrogowacenie to zgrubiała, nadmiernie rogowaciejąca warstwa naskórka, która wymaga opracowania mechanicznego w ramach czynności gabinetowych. Dobór frezu do zrogowaceń prowadzimy zawsze w tej samej kolejności:
- Określ zadanie: opracowanie masy czy wykończenie.
- Wybierz materiał: diament, węglik, stal lub ceramika.
- Dobierz kształt do dostępu i powierzchni.
- Ustaw gradację: gruba czy drobna.
- Dobierz średnicę główki i chwyt.
- Ustal obroty: limit instrumentu kontra ustawienie robocze.
- Sprawdź kompatybilność z frezarką.
Kolejność ma znaczenie, bo każdy krok zawęża następny. Jeśli masz już frezy, przejdź tę ścieżkę od tyłu: sprawdź, czy posiadane narzędzia pokrywają oba etapy pracy i czy ich chwyt oraz limit RPM odpowiadają Twojej rękojeści.
Na co uważać: maksymalna prędkość podana na frezie to limit konstrukcyjny instrumentu, a nie zalecana prędkość pracy. Limit RPM nie jest ustawieniem roboczym.
Krok 1 — Określ zadanie: opracowanie masy czy wykończenie
Jeden frez nie realizuje obu etapów efektywnie. Frez do zbierania masy musi być wydajny i agresywny, natomiast frez wykańczający pracuje delikatnie i wyrównuje powierzchnię. Praca jednym narzędziem przez cały etap prowadzi do przegrzewania skóry i nierównego efektu.
| Etap | Rola frezu | Materiał preferowany |
|---|---|---|
| Opracowanie masy | szybkie zbieranie zrogowaciałej warstwy | diament gruby/extra gruby, węglik spiekany |
| Wykończenie | wyrównanie i wygładzenie powierzchni | diament średnio- i drobnoziarnisty |
| Krawędzie i trudny dostęp | kontrola w wąskim polu | diament drobny, kształty stożkowe i płomykowe |
Drugi frez jest potrzebny zawsze wtedy, gdy po zebraniu masy powierzchnia ma być jednolita. Frez wykańczający to nie luksus, lecz element kontroli jakości pracy.
Krok 2 — Wybierz materiał: diament, węglik, stal, ceramika
Materiał decyduje o charakterze pracy. Diament zapewnia precyzję i szeroki wybór gradacji. Węglik spiekany charakteryzuje się wysoką wydajnością i uzębieniem tnącym. Stal nierdzewna pozwala uzyskać specjalistyczne kształty, a ceramika znajduje zastosowanie w innych obszarach pracy. Warto zapamiętać: węglik nie oznacza automatycznie frezu do żelu i akrylu.
| Materiał | Agresywność | Charakter pracy | Zastosowanie |
|---|---|---|---|
| Diament | niska do wysokiej (zależnie od gradacji) | ścieranie, precyzja | zrogowacenia, wykończenie, paznokcie |
| Węglik spiekany | wysoka | cięcie, wydajne zbieranie | twardsze warstwy, modelowanie |
| Stal nierdzewna | średnia | kształtowanie, frezy specjalistyczne | różyczki, trepany, frezy próżniowe |
| Ceramika | niska do średniej | delikatna praca, mniejsze nagrzewanie | wybrane zastosowania kosmetyczne |
Diament jest zwykle pierwszym wyborem przy zrogowaceniach, ponieważ pozwala stopniować intensywność przez gradację. Węglik sprawdza się tam, gdzie liczy się czas i wydajność, ale wymaga większego doświadczenia operatora.
Krok 3 — Dobierz kształt do dostępu i powierzchni
Geometria frezu decyduje o dostępie do obszaru pracy. Walec obsługuje duże, płaskie powierzchnie. Stożek daje kontrolę w trudno dostępnych miejscach. Kulka odpowiada za precyzję punktową, płomyk za wąskie przestrzenie, a szczelinowiec za pęknięcia. Gruszka i różyczka sprawdzają się przy modzelach.
| Kształt | Dostęp | Typ powierzchni |
|---|---|---|
| Walec | duże, płaskie obszary | pięty, szerokie zrogowacenia |
| Stożek | trudny dostęp, krawędzie | obrysy, strefy przy paznokciu |
| Kulka | punktowy, precyzyjny | ogniska zrogowaceń |
| Płomyk | wąskie przestrzenie | przestrzenie międzypalcowe |
| Szczelinowiec | linijny | pęknięcia i szczeliny |
| Gruszka/różyczka | modzele, odciski | skupione zgrubienia |
Na piętę najczęściej wybierasz walec lub szeroki stożek, do pęknięć szczelinowiec, a do krawędzi wąski stożek lub płomyk.
Krok 4 — Ustaw gradację: gruba vs drobna
Gradacja wiąże się bezpośrednio z intensywnością pracy. Grube i extra grube ziarno służy do zbierania masy, średnie i drobne do wykańczania. Kolor paska na trzpieniu to legenda producenta, a nie tabela ziarnistości papieru ściernego, dlatego nie należy interpretować go jako uniwersalnego oznaczenia grit.
| Gradacja | Etap | Efekt |
|---|---|---|
| Extra gruba | zbieranie masy | najszybsze opracowanie grubej warstwy |
| Gruba | zbieranie masy | wydajne ścieranie z kontrolą |
| Średnia | wykończenie | wyrównanie powierzchni |
| Drobna | finisz | wygładzenie i domknięcie pracy |
Gruba gradacja nie zawsze jest szybsza w praktyce. Przy zbyt agresywnym ziarnie operator musi częściej kontrolować powierzchnię, co wydłuża pracę i zwiększa ryzyko nierówności.
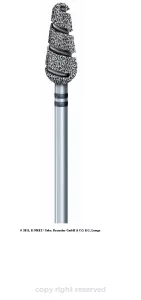 Frez diamentowy extra grube ziarno ZROGOWACENIA B.GRUBA SKÓRA (894AXC.104.060) Frez diamentowy KOMET o ekstra grubym ziarnie, średnica 6 mm i trzpień 2,35 mm, do opracowywania zrogowaceń i bardzo grubej skóry. 115,99 zł • Zobacz produkt → |
Krok 5 — Dobierz średnicę i chwyt
Chwyt 2,35 mm to standard w frezarkach kosmetycznych i podologicznych. Przykładowe średnice główki w ofercie Yuki to 2,3 mm, 4,4 mm, 5 mm i 6 mm. Wartości 2,7 mm i 3,0 mm należy traktować jako wymagające weryfikacji u producenta, ponieważ nie każda rękojeść je obsługuje.
| Średnica główki | Typ zadania | Uwagi o RPM |
|---|---|---|
| 2,3 mm | precyzja, krawędzie, paznokcie | najwyższe dopuszczalne obroty, mała bezwładność |
| 4,4 mm | opracowanie masy, średnie powierzchnie | wymaga kontroli przy wyższych obrotach |
| 5 mm | zbieranie masy, pięty | kompromis między wydajnością a kontrolą |
| 6 mm | duże powierzchnie, gruba skóra | niższe limity obrotów niż przy małych główkach |
Checklista zgodności frezu z rękojeścią:
- mocowanie: chwyt 2,35 mm i pewne osadzenie w uchwycie,
- długość: całkowita długość frezu nie może kolidować z uchwytem,
- limit RPM: nie przekraczaj wartości podanej dla instrumentu,
- bicie: brak luzu i drgań po zamocowaniu,
- kierunek obrotów: zgodność z pracą rękojeści.
Luz i bicie to najczęstsze przyczyny przedwczesnego zużycia łożysk mikrosilnika. Koszt nowego frezu jest niewielki w porównaniu z kosztem naprawy mikrosilnika.
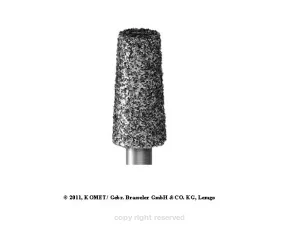 Frez diamentowy grube ziarno GRUBA SKÓRA I PAZNOKCIE (6847.104.050) Frez diamentowy KOMET o grubym ziarnie, część robocza 5 mm i trzpień 2,35 mm, do grubej skóry i zgrubiałych paznokci. 57,78 zł • Zobacz produkt → |
Krok 6 — Ustal obroty: limit vs ustawienie robocze
Najczęstszy błąd to praca na limicie obrotów instrumentu. Frez diamentowy 6847.104.050 o średnicy 5 mm ma limit 80 000 obr./min, a frez 894AXC.104.060 o średnicy 6 mm ma limit 35 000 obr./min. To wartości konstrukcyjne, nie zalecenia robocze. Średnica główki wpływa na warunki pracy, ale sama nie wyznacza obrotów, bo liczą się również materiał, konstrukcja frezu i parametry rękojeści.
| Średnica główki | Orientacyjny zakres obrotów | Uwagi |
|---|---|---|
| do 4 mm | wyższy zakres roboczy | mała bezwładność, wysoka precyzja |
| 4 do 8 mm | zakres średni | kompromis wydajności i kontroli |
| powyżej 8 mm | niższy zakres roboczy | duża bezwładność, większe ryzyko wygięcia trzpienia |
Na co uważać: to orientacyjne progi, a nie jedna uniwersalna tabela RPM. Zawsze weryfikuj je z instrukcją producenta frezu i frezarki.
Przy doborze frezarki warto rozróżnić moment obrotowy wyrażany w mNm od stałej momentu wyrażanej w mNm/A. To dwie różne wielkości: pierwsza opisuje realną siłę obrotową dostępną w rękojeści, druga jest parametrem silnika. Dla pracy na zrogowaceniach istotny jest moment obrotowy, ponieważ decyduje o tym, czy frez utrzyma efektywność pod obciążeniem.
Krok 7 — Sprawdź kompatybilność z frezarką
Frez musi nie tylko wejść do uchwytu, ale też pracować bezpiecznie w całym zakresie parametrów rękojeści. Seria Yuki V30, V300, V400 i MP400 stanowi punkt odniesienia dla polskich gabinetów, ponieważ producent zapewnia serwis i dostępność części.
| Parametr frezarki | Co sprawdzić | Dlaczego |
|---|---|---|
| Moc (W) | czy utrzymuje efektywność pod obciążeniem | zbyt mała moc powoduje spadki obrotów |
| Zakres RPM | czy obejmuje zakres roboczy frezu | praca poza zakresem obciąża silnik |
| Kierunek obrotów | zgodność z geometrią frezu | błędny kierunek obniża skuteczność |
| Cykl pracy | czy pozwala na pracę ciągłą | wpływa na nagrzewanie rękojeści |
| Chłodzenie | sposób odprowadzania ciepła | chroni frez i skórę |
| Waga rączki | ergonomia pracy | mniejsze zmęczenie przy długich zabiegach |
Do tego dochodzi BHP: pochłaniacz pyłu, worki i filtry oraz środki ochrony osobistej, takie jak przyłbice, rękawiczki nitrylowe i maseczki. Pył powstający podczas frezowania jest istotnym czynnikiem ryzyka w gabinecie.
Ściągawka doboru: średnica × kształt × gradacja × zastosowanie × obroty
Poniższa tabela zbiera całą ścieżkę doboru w jednym miejscu. To najszybsza droga od zadania do konkretnego frezu.
| Średnica główki | Kształt | Gradacja | Zastosowanie | Orientacyjne obroty | Uwagi |
|---|---|---|---|---|---|
| 2,3 mm | kulka | drobna | precyzja, krawędzie | wyższy zakres | mała bezwładność |
| 2,3 mm | stożek | średnia | obrysy, strefa przy paznokciu | wyższy zakres | kontrola dostępu |
| 4,4 mm | walec | gruba | opracowanie masy | zakres średni | uniwersalny start |
| 5 mm | walec | gruba/extra gruba | pięty, gruba skóra | zakres średni | model 6847.104.050 |
| 5 mm | gruszka | gruba | modzele | zakres średni | praca punktowa |
| 6 mm | walec | extra gruba | duże powierzchnie | niższy zakres | model 894AXC.104.060 |
| 4,4 mm | płomyk | średnia | wąskie przestrzenie | zakres średni | dostęp międzypalcowy |
| 2,3 mm | szczelinowiec | drobna | pęknięcia | wyższy zakres | praca linijna |
| 5 mm | stożek | średnia | wykończenie | zakres średni | wyrównanie powierzchni |
| 2,3 mm | kulka | średnia | wygładzanie | wyższy zakres | model 836.104.027 |
To ściągawka, a nie uniwersalna tabela RPM. Ostateczne parametry zawsze wynikają z instrukcji producenta frezu oraz frezarki.
Punkty kontrolne: jak sprawdzić, czy dobór jest poprawny
Poprawny dobór poznasz po równomiernym zbieraniu materiału, braku nadmiernego nagrzewania i braku wibracji. Objawy błędu to bicie, drgania, utrata ostrości, nagrzewanie oraz uszkodzony trzpień.
Checklista kontrolna:
- materiał zbiera się równomiernie, bez przeskoków,
- frez nie generuje wyczuwalnych wibracji,
- rękojeść i frez nie nagrzewają się nadmiernie,
- powierzchnia po wykończeniu jest jednolita,
- frez zachowuje ostrość przez przewidywalny czas pracy,
- trzpień nie wykazuje luzu ani śladów zużycia,
- brak nietypowych dźwięków podczas pracy.
Kryterium wymiany frezu jest proste: gdy pojawia się bicie, wibracje, wyraźny spadek efektywności cięcia lub nadmierne nagrzewanie, frez należy wycofać z pracy. Dalsza eksploatacja zużytego narzędzia przenosi obciążenie na łożyska mikrosilnika.
Najczęstsze błędy i jak je naprawić
- Praca na limicie RPM → przegrzewanie skóry i frezu → ustaw zakres roboczy zgodny z instrukcją.
- Brak drugiego frezu do wykończenia → nierówna powierzchnia → dodaj frez średnio- lub drobnoziarnisty.
- Dobór po cenie → niedopasowanie do zadania → wybieraj według materiału, kształtu i gradacji.
- Ignorowanie chwytu → luz i bicie → weryfikuj chwyt 2,35 mm i osadzenie w uchwycie.
- Brak pielęgnacji → szybsza utrata ostrości → wdroż stały ciąg czyszczenia i dezynfekcji.
- Praca bez pochłaniacza → pył w strefie pracy → stosuj pochłaniacz oraz ochronę osobistą.
- Zbyt agresywna gradacja na finiszu → mikrouszkodzenia powierzchni → rozdziel etapy pracy.
- Przeciążanie małej frezarki dużymi główkami → spadki obrotów → dopasuj średnicę do mocy rękojeści.
Pielęgnacja, higiena i bezpieczeństwo pracy
Trwałość frezu zależy od jakości wykonania i od pielęgnacji. Ciąg postępowania jest stały: czyszczenie, dezynfekcja, sterylizacja. Diament, węglik i stal wymagają osobnych szczotek, aby nie przenosić zanieczyszczeń między materiałami. Myjka ultradźwiękowa wspiera usuwanie resztek z trudno dostępnych miejsc, a po płukaniu frez należy dokładnie wysuszyć.
Parametry sterylizacji w autoklawie to 121°C przy 1,1 bar przez co najmniej 15 minut lub 134°C przy 2,1 bar przez co najmniej 5 minut. Zawsze weryfikuj je z instrukcją producenta danego frezu. Zagadnienia te regulują między innymi rozporządzenie MDR 2017/745 oraz norma PN-EN ISO 17665 dotycząca sterylizacji parowej.
Bezpieczeństwo: zakres czynności wynika z oceny specjalisty. Do przeciwwskazań należą brodawki, stopa cukrzycowa, skóra przerwana lub zakażona oraz grzybica. Praca na PODO-DYSKACH jest zabroniona.
Co dalej: zestawy, warianty i kiedy zmienić podejście
Zestaw startowy może obejmować frez diamentowy gruboziarnisty oraz jeden frez wykańczający. Zestaw profesjonalny rozszerza się o kształty do trudnego dostępu, frez węglikowy do wydajnego zbierania masy oraz nośniki i kapturki ścierne do pracy na dużych powierzchniach.
Drzewko decyzji:
- Jeśli potrzebujesz szybkiego startu: wybierz frez diamentowy gruby plus frez drobny do wykończenia.
- Jeśli pracujesz na dużych powierzchniach: rozważ kapturki i opaski ścierne na nośniku.
- Jeśli brakuje mocy lub zakresu obrotów: zmień rękojeść lub frezarkę.
- Jeśli nie masz pewności co do zgodności: zgłoś się po doradztwo techniczne.
Widełki cen frezów w gabinecie zaczynają się od kilkudziesięciu złotych za pojedynczy frez diamentowy i rosną wraz ze specjalizacją kształtu oraz materiałem. Frezarki Yuki z pochłaniaczem pyłu z serii V30, V300, V400 i MP400 mieszczą się w przedziale od około 4 800 zł do około 8 400 zł netto, zależnie od modelu i konfiguracji. Przy doradztwie podaj zadanie, model rękojeści oraz symbol frezu, który rozważasz.
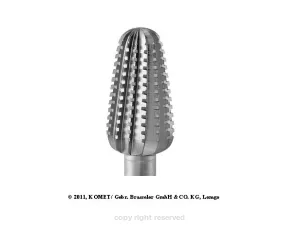 Frez GRUBA SKÓRA (85RF.104.060) Frez stalowy KOMET o średnicy 6 mm i trzpieniu 2,35 mm, przeznaczony do opracowywania grubej skóry. 52,70 zł • Zobacz produkt → |
FAQ — najczęstsze pytania o frezy do zrogowaceń
Jaki frez do usuwania modzeli? Do modzeli najczęściej wybiera się frez diamentowy o grubej gradacji w kształcie gruszki lub różyczki, który pozwala skupić pracę na zgrubieniu. Do wykończenia stosuje się osobny frez drobnoziarnisty.
Jakie obroty do frezowania pięt? Obroty zależą od średnicy główki, materiału i rękojeści. W praktyce stosuje się niższe zakresy robocze niż limity instrumentu, a parametry weryfikuje się z instrukcją producenta frezu i frezarki.
Czy frezy podologiczne można sterylizować? Tak, o ile producent dopuszcza sterylizację danego modelu. Standardowy ciąg to czyszczenie, dezynfekcja i sterylizacja w autoklawie, zgodnie z instrukcją oraz normą PN-EN ISO 17665.
Jaki chwyt ma frez podologiczny? Standardem jest chwyt 2,35 mm, który pasuje do większości frezarek kosmetycznych i podologicznych. Wartości 2,7 mm i 3,0 mm wymagają potwierdzenia u producenta rękojeści.
Jak często wymieniać frezy? Nie ma jednego interwału. Frez wymienia się, gdy pojawia się bicie, wibracje, spadek efektywności lub nadmierne nagrzewanie. Częstotliwość zależy od intensywności pracy i pielęgnacji.
Czy większa średnica główki oznacza niższe obroty? Większa średnica zwiększa bezwładność i zwykle wymaga niższego zakresu roboczego, ale sama nie wyznacza obrotów. Decydują również materiał, konstrukcja frezu i parametry rękojeści.
Czy można wykończyć tym samym frezem co opracowanie masy? Technicznie jest to możliwe, ale niezalecane. Rozdzielenie frezu zbierającego i wykańczającego poprawia równomierność powierzchni oraz ogranicza nagrzewanie.